
EN
راهنمای تیغه کاربید تنگستن: درجه ها، انواع و نحوه انتخاب مناسب
اخبار صنعت-از پنج نفر بپرسید تیغه کاربید تنگستن است و احتمالاً پنج پاسخ متفاوت دریافت خواهید کرد. در یک ماشینفروشی، این عبارت معمولاً به یک درج قابل نمایهسازی اشاره میکند که به نگهدارنده تراشکاری یا فرز بسته شده است. در یک کارخانه تبدیل فیلم، یک تیغه برش نازک را توصیف می کند که با سرعت چند صد متر در دقیقه در برابر فیلم چند لایه حرکت می کند. زیرزمینی، میتواند به معنای دکمهای باشد که در مته سنگ فشار داده میشود، ضربهای روی یک درام برشدهنده، یا درج کاتر روی سر برش دستگاه حفاری تونل. شکلها و اندازهها بسیار متفاوت است، اما خانواده مواد پشت آنها یکسان است: کاربید تنگستن سیمانی، یک ترکیب پودر-متالورژی از دانههای سخت کاربید تنگستن که توسط یک چسب کبالت به هم متصل میشوند.
ما Gaite، یک تولید کننده کاربید مستقر در چانگژو، جیانگ سو هستیم، و از سال 1990 کاربید تنگستن را پرس، تف جوشی و آسیاب می کنیم. در طی آن دهه ها، سوالات مشتریان به سختی تغییر کرده است. کدام درجه؟ کدام هندسه؟ و چگونه می توانیم لبه را بیشتر از دفعه قبل دوام بیاوریم؟ این مقاله آنچه را که در سطح مغازه آموختهایم و تصمیمات عملی واقعاً در کجا قرار میگیرند را بیان میکند.
چه چیزی کاربید تنگستن را از فولاد متمایز می کند
تیغه کاربید شکل خود را حفظ می کند زیرا این ماده در برابر سایش و تغییر شکل مقاومت می کند. سختی معمولاً بین 1400 تا 1700 HV است، در مقابل تقریباً 600 تا 900 HV برای فولاد ابزار سخت شده. مهمتر از آن، این سختی در برابر گرما زنده می ماند. در دمای 800 تا 1000 درجه سانتیگراد، یک لبه کاربید هنوز در حال برش است در حالی که یک لبه فولادی با سرعت بالا قبلاً نرم شده و هندسه خود را از دست داده است. کاربید سیمانی همچنین دارای استحکام فشاری و سختی بالایی است، با مدول یانگ در منطقه 550 تا 650 گیگا پاسکال، که دقیقاً همان چیزی است که یک لبه برش زمانی که نباید از قطعه کار تحت بار خم شود، نیاز دارد.
سختی و سختی گرم
سختی توسط دو چیز تعیین می شود: میزان کبالت بین دانه های کاربید قرار می گیرد و این دانه ها چقدر ریز هستند. یک کبالت 6 درصد و درجه زیر میکرون می تواند به بالاترین محدوده سختی برسد و لبه برجسته ای را حفظ کند، به همین دلیل است که برای عملیات تکمیلی و تیغه های برش نازک مناسب است. یک عیار کبالت 10 تا 12 درصد با دانههای درشت روی کاغذ نرمتر است، اما در برابر ترک خوردن در اثر ضربه بسیار مقاومتر است، این همان چیزی است که درج حفاری سنگ یا یک کلنگ فرز واقعاً به آن نیاز دارد. هیچکدام از نمره ها به صورت مطلق بهتر نیستند. آنها به سوالات مختلف پاسخ می دهند.
مبادله سختی
هیچ چیز رایگان نمی آید کاربید قبل از شکستن خم نمی شود، تراشه می کند. استحکام گسیختگی عرضی معمولاً بین 2000 تا 3500 مگاپاسکال است و وقتی مقدار کبالت یا اندازه دانه را تغییر میدهید، این عدد در جهت مخالف سختی حرکت میکند. چرخه حرارتی فشار دوم است. برش های قطع شده، فرزکاری و برش مرطوب، همه چرخه های گرمایش و سرمایش سریع را به لبه می رسانند و کاربید با ایجاد ترک های حرارتی مدت ها قبل از فرسودگی به آن پاسخ می دهد. درک اینکه کدام یک از این مکانیسم ها عمر ابزار را محدود می کند اولین گام در تعیین درست تیغه است.
خانواده های اصلی تیغه و محل کار آنها
کلمه "تیغه" گستره وسیعی از قطعات را پوشش می دهد، و کاربید مناسب تیغه شکافنده به ندرت کاربیدی است که از سطح تونل زنده بماند. جدول زیر خانوادههای معمولی را با شرایطی که در خدمت دارند ترسیم میکند. برای بررسی طولانی تر و خاص محصول، راهنمای ما به انواع تیغه برش کاربید تنگستن و موارد استفاده به جزئیات بیشتر در مورد هندسه و آماده سازی لبه می پردازد.
| خانواده تیغه | شرایط کاری معمولی | ویژگی های کاربید که مهم است |
|---|---|---|
| تیغه یا درج برش غیرقابل نمایش | تراشکاری، فرزکاری، شیارکاری و جداسازی قطعات فولادی، چدنی یا غیرآهنی | 6 تا 12 درصد کبالت، دانه ریز تا متوسط، پوشش و لبه سنگ زنی مطابق با عملیات |
| برش نازک و تیغه برش | برش مداوم فیلم، فویل، کاغذ و استاک تبدیل چند لایه | دانه زیر میکرون، سختی بالا، صافی در محدوده میکرومتر، حداقل فرز |
| درج دستگاه حفاری تونل | تماس غلتشی و خراشیدن با سنگ روی سر برش تحت فشار زیاد | دانه متوسط تا درشت با کبالت بالا، مقاومت در برابر خستگی حرارتی و پوسته پوسته شدن |
| ابزار فرز جاده و انتخاب | فرز آسفالت یا روسازی بتنی با بارگذاری ضربه ای مکرر | دانه درشت، 8 تا 12 درصد کبالت، مقاومت خوب در برابر سایش گرما و حفظ بدن |
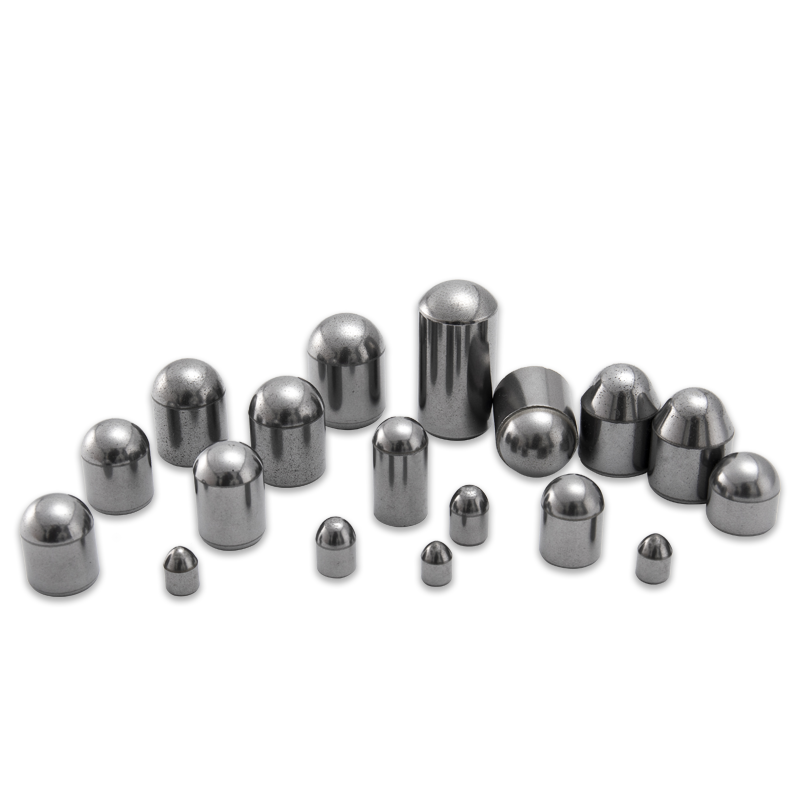
| دکمه حفاری سنگ و درج | سوراخ کردن با چکش یا حفاری چرخشی در ساختارهای ساینده سخت | دانه درشت با استحکام ضربه ای بالا و مقاومت در برابر کشش دانه |
| ساق دار گرد | برش زغال سنگ و سنگ نرم بر روی درام های قیچی یا سردر | سختی و چقرمگی متعادل، اتصال لحیم کاری قابل اعتماد به ساقه فولادی |
| درج قالب مهر زنی | خالی کردن، شکل دهی، ترسیم و سرد کردن ورق فلزی با حجم بالا | استحکام فشاری بالا، دانه متوسط تا درشت، مقاومت در برابر برادهشدن و داغ شدن |
یک الگو از جدول عبور می کند. با افزایش شدت ضربه، محتوای کبالت افزایش می یابد و ساختار دانه درشت می شود. همانطور که پرداخت سطح و دقت ابعاد در اولویت قرار می گیرند، مواد به سمت دیگری حرکت می کنند. انتخاب جهت اشتباه تنها شایع ترین دلیلی است که یک تیغه زود هنگام از کار می افتد.
نحوه خواندن درجه کاربید قبل از سفارش
تعیین درجه از تامین کننده ای به تامین کننده دیگر متفاوت است، که مقایسه مستقیم اعداد کاتالوگ را دشوار می کند. چهار متغیر بیشتر تفاوت عملکرد را توضیح می دهند و هر چهار متغیر باید قبل از تصمیم گیری برای خرید روی میز باشند.
- محتوای کبالت فاز بایندر. شش درصد کبالت حداکثر مقاومت در برابر سایش را ارائه می دهد. ده تا دوازده درصد مقداری از این مقاومت در برابر سایش را با استحکام ضربه و مقاومت در برابر ترک معامله می کند.
- اندازه دانه. نمرات زیر میکرون زیر 0.8 میکرومتر بالاترین سختی و برجسته ترین لبه را ارائه می دهد. گریدهای درشت 3 تا 6 میکرومتری ضربه را جذب کرده و در برابر ریزش سنگ و روسازی مقاومت می کنند.
- پوشش. پوششهای CVD و PVD اصطکاک را کاهش میدهند و انتقال حرارت را به داخل درج در حین ماشینکاری فولاد و چدن محدود میکنند. نمرات صیقلی بدون پوشش اغلب پاسخ بهتری برای آلومینیوم، پلاستیک و مواد مبتنی بر چوب هستند.
- آماده سازی لبه لبه تیز تیغ مناسب برای تکمیل و قطعات کار نرم است. لبه تراش خورده یا T-landed در برابر ریزتراشه در برش ناهموار و منقطع مقاومت می کند، جایی که یک لبه تیز به سادگی از بین می رود.
روش joining را به آن لیست اضافه کنید. اینکه تیغه لحیم کاری شده باشد، منقبض شود یا به طور مکانیکی گیره شود، تنش هایی را که در سطح مشترک می بیند، تغییر می دهد، و تمرین لحیم کاری به اندازه خود درجه، مستحق توجه است.
جایی که تیغه ها ابتدا شکست می خورند
وقتی تیغه ای فرسوده برمی گردد، سوال مفید این نیست که چقدر دوام آورده است، بلکه این است که چگونه مرده است. اکثر شکستهایی که از ما خواسته میشود آنها را تحلیل کنیم در دستههای کمی قرار میگیرند.
- بریدگی لبه. معمولاً نشانه ای از چقرمگی ناکافی، تغذیه بیش از حد، یا نگهدارنده ابزار با خروجی بیش از حد است.
- پوشیدن پهلو. مکانیزم سایش تدریجی و عادی اگر به طور ناگهانی شتاب بگیرد، سرعت برش یا سختی قطعه کار به خارج از منطقه راحتی درجه حرکت کرده است.
- سایش دهانه. برهمکنش شیمیایی بین تراشه و صفحه چنگک در دمای بالا، که بیشتر در هنگام ماشینکاری فولاد با سرعت بالا رایج است.
- ترک حرارتی. ترک های ناشی از برش قطع شده با استفاده از مایع خنک کننده یا شرایط برش ناپایدار را شانه کنید.
- شکست لحیم کاری. ترکهایی که در محل اتصال ایجاد میشوند، اغلب از حرارت ناهموار، فلز پرکننده بیش از حد، یا تنش سایشی پس از اتصال.
- شستشوی بایندر. حذف کبالت توسط خنک کننده های تهاجمی یا محیط های خورنده که یک لایه سطحی ضعیف و متخلخل به جا می گذارد.
هر علتی به یک راه حل متفاوت اشاره می کند: درجه سخت تر، آماده سازی لبه اصلاح شده، نوع پوشش داده شده، یا صرفاً تغییر در پارامترهای ماشینکاری. تعویض تیغه بدون تشخیص مکانیسم معمولاً دوباره همان خرابی را ایجاد می کند.
از پودر تا لبه تمام شده
در کارخانه ما در چانگژو، یک تیغه به صورت پودر کاربید تنگستن که با کبالت ترکیب شده و بر روی پرس های TPA فشرده شده و به شکلی نزدیک به فرم نهایی فشرده شده شروع می شود. سپس تف جوشی با فشار کم باعث متراکم شدن قطعه می شود و مهارت در حفظ سختی و تخلخل در محدوده های محکم در کل دسته است. سنگ زنی و آماده سازی لبه با استفاده از تجهیزات وارداتی از آلمان و آسیاب های ابزار پنج محوره از استرالیا به همراه پیش تنظیم کننده ابزار دیجیتال از سوئد و کادر فنی مجرب که نحوه استفاده از آن را می دانند، دنبال می شود. کامل فرآیند تولید تیغه های برش کاربید تنگستن در جای دیگر این سایت به تفصیل توضیح داده شده است.
کنترل کیفیت از طریق یک زنجیره انجام می شود. ما بر اساس سیستمهای ISO 9001 و ISO 14001 کار میکنیم و متهها، ریمرها و ابزار تکمیلی ما با یک سیستم تولید استاندارد آلمانی تولید میشوند تا بتوانند جایگزین ابزارهای وارداتی بدون احراز صلاحیت مجدد شوند. برای مشتریان در تولید موتور و ماشین آلات عمومی، این جایگزینی اغلب هدف کل تمرین است: همان کیفیت سوراخ و قوام دسته ای یکسان، با هزینه کمتر برای هر قطعه.
یادداشت های کاربردی از طبقه فروشگاه
برش فلز
برای تراشکاری و فرز، مکالمه معمولاً با مواد قطعه کار و استحکام دستگاه شروع می شود تا با خود تیغه. یک ماشین سفت و سخت با تنظیم پایدار به تیغه سخت تر و تیزتر پاداش می دهد. یک ماشین سبک تر آن را مجازات می کند. تطبیق درجه با دستگاه، نه تنها با قطعه کار، جایی است که بیشتر سود مینشیند.
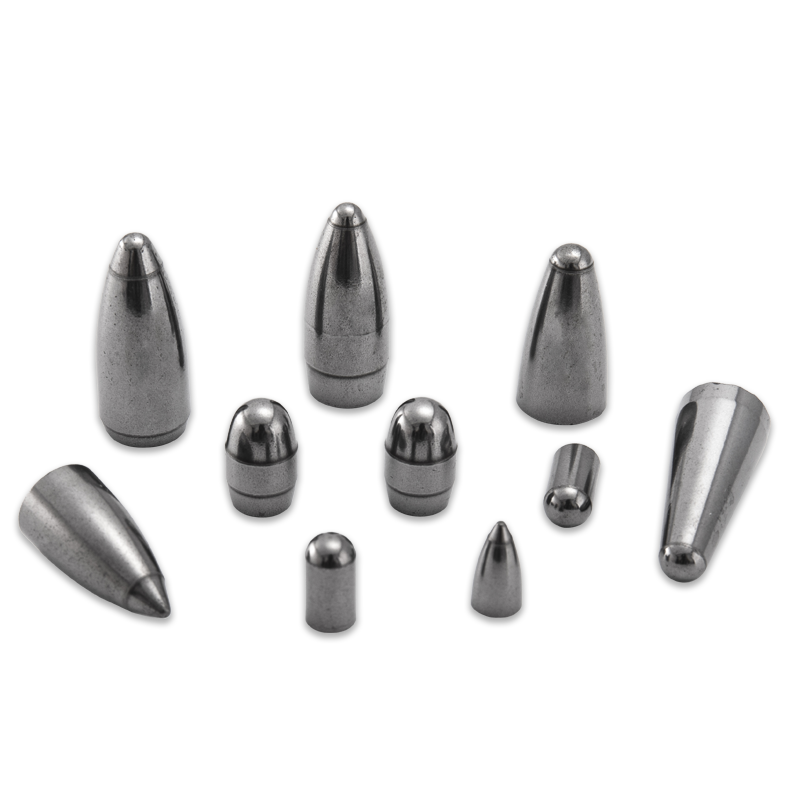
 تیغه برش کاربید تنگستن ابزارهای برش کاربید تنگستن با حذف مواد اضافی قطعات ماشینکاری شده دقت ابعادی و کیفیت سطح مورد نیاز را به دست می آورند. مشاهده محصول →
حفاری سنگ و حفاری تونل
در کار حفاری و تونل زدن، دشمن شوک است. گریدهای دانه درشت و کبالت بالاتر با یک صندلی درج شده با پشتیبانی خوب از بارگذاری ضربه ای که مواد سخت تر را از بین می برد، جان سالم به در می برند. توجه به لحیم کاری، برآمدگی درج و تناسب سوراخ به اندازه مشخصات درجه مهم است.
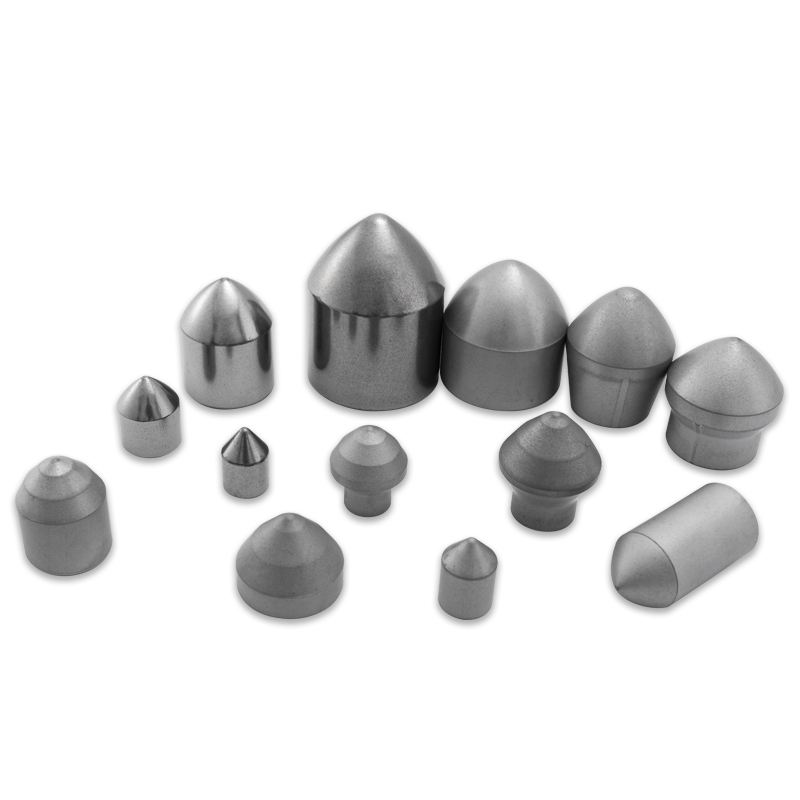
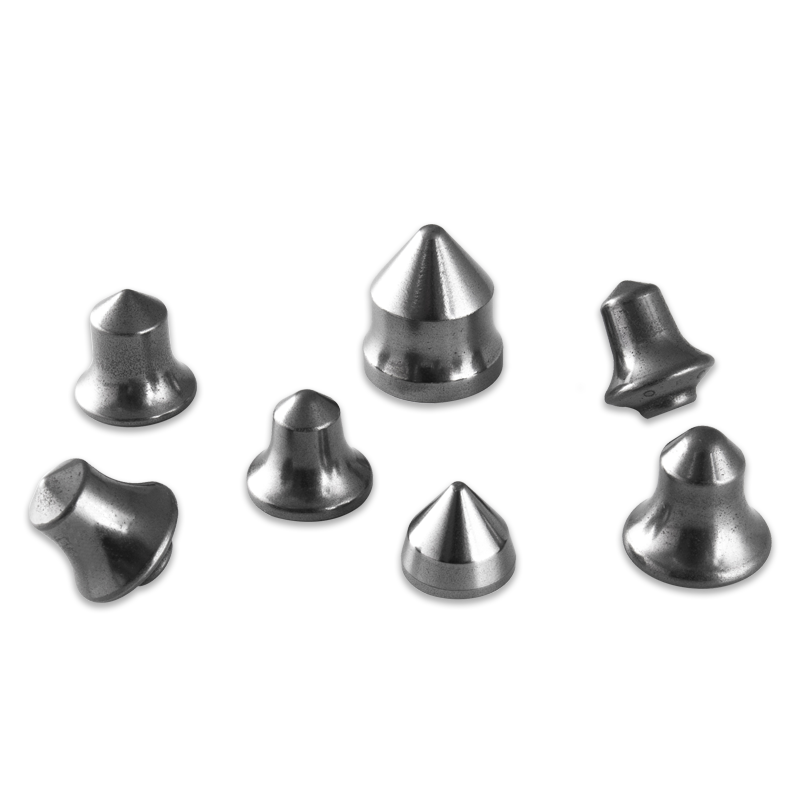
ابزار حفاری سنگ کاربید تنگستن ابزارهای حفاری سنگ کاربید تنگستن به عنوان یک ابزار حفاری معدنی سنتی، در معرض اثرات پیچیده ای مانند ضربه و سایش قرار می گیرند و شرایط کار سخت است. مشاهده محصول → مهر زنی و شکل دهی
در قالبها، از تیغه خواسته میشود تا در حین جذب بارهای جانبی، ابعادی را بیش از صدها هزار ضربه نگه دارد. استحکام فشاری بالا و مقاومت در برابر تراشه بیش از سختی اوج اهمیت دارد، و یک درج با پشتیبانی مناسب بیشتر از یک درج سختتر اما بدون پشتیبان با یک حاشیه بزرگ دوام میآورد.
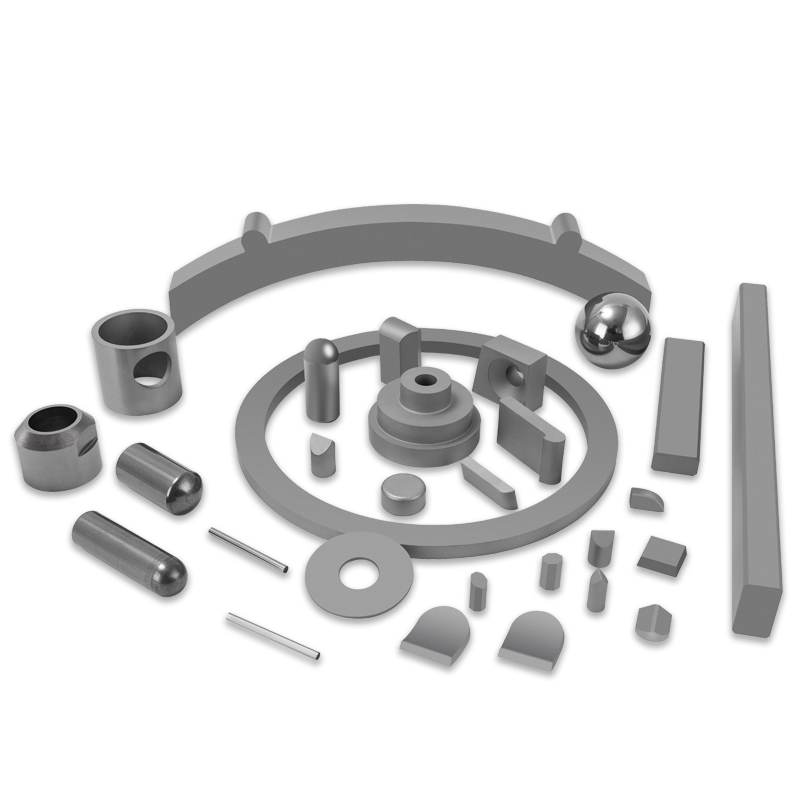
قالب مهر زنی کاربید تنگستن در فرآیند تولید، قالب باید در برابر اصطکاک و سایش زیاد مقاومت کند. در مقایسه با سایر مواد، قالب های کاربید تنگستن ما عمر طولانی تری دارند، شرط ... مشاهده محصول → محدوده خود ما تیغه های برش، درج ماشین حفاری تونل، ابزار سنگ زنی جاده، ابزار حفاری سنگ، ساقه های گرد برای استخراج زغال سنگ، و قالب های مهر زنی را پوشش می دهد، و ما ابزار سفارشی را در جایی طراحی می کنیم که یک قطعه استاندارد با کاربرد مناسب نباشد.
یک چک لیست عملی قبل از اینکه یک تیغه را مشخص کنید
- چه ماده ای برش داده می شود و با چه سختی یا سایندگی؟
- آیا برش پیوسته یا قطع شده است و شدت بارگذاری ضربه چقدر است؟
- چگونه تیغه نگه داشته می شود: گیره، لحیم کاری، جمع شدگی یا فشار دادن به صندلی؟
- ماشین در چه وضعیتی است، از جمله خروجی اسپیندل، صلبیت و تحویل مایع خنک کننده؟
- کدام حالت خرابی به عمر تیغه قبلی پایان داد؟
- آیا می توان تیغه را مجدداً آسیاب کرد و قبل از تعویض چند بار دوباره آسیاب واقعی است؟
به آن شش سوال صادقانه پاسخ دهید و معمولاً نمره، هندسه و آماده سازی لبه را خودشان انتخاب می کنند. در صورتی که آنها این کار را نمی کنند، ما ترجیح می دهیم بیست دقیقه را صرف بحث در مورد برنامه کنیم تا اینکه قطعه ای را که سه هفته بعد از کار می افتد و به قیمت تغییر تولید برای مشتری تمام می شود، ارسال کنیم.
تیغه کاربید تنگستن جزء کوچکی است که تأثیر بزرگی بر هزینه هر قطعه دارد، خواه این تیغه با سرعت بالا برش فیلم باشد یا دستگاه حفاری تونل را روی خط نگه دارد. مراقبت پاداش مواد: درجه مناسب برای بار، هندسه مطابق با عملیات، و روش اتصال که کار کوره تف جوشی را خنثی نمی کند. این تمرکز ما از سال 1990 بوده است، و به همین دلیل است که ما مدام از مشتریان می پرسیم که چگونه تیغه از کار افتاده است، نه فقط اینکه آنها با چه سرعتی محموله بعدی را می خواهند.
محصولات ما //
محصولات مرتبط